


Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Isıl İşlem Endüstrisi Rehberi: Ekipman, Sıcaklık Toleransları ve Uyumluluk
Isıl İşlem Endüstrisi Rehberi: Ekipman, Sıcaklık Toleransları ve Uyumluluk
Tarih:Sep 28, 2026
Kapıda 628 °C ve arka duvarda 671 °C'de çalışan, 650 °C'ye ayarlanmış bir toplu fırın, küçük bir kalibrasyon sorunuyla uğraşmaz. 45 dakikalık bir ıslatma boyunca bu dağılım, bir takım çeliği partisinin sertlik spesifikasyonunu karşılayıp karşılamadığına veya yeniden işleme olarak geri gelip gelmediğine karar verir. Bu boşluk, ısıl işlem endüstrisinin günlük gerçeğidir ve kontrolördeki ayar noktasının neden genellikle odadaki en az bilgilendirici sayı olduğunu açıklar.
Isıl işlem, kontrollü ısının ve genellikle kontrollü atmosfer veya vakumun malzemeyi değiştirdiği herhangi bir işlemi kapsar. Metallerin ısıl işlemlerini ve sinterlenmesini, gıdalarda pastörizasyon, sterilizasyon ve ağartma, pil ve kaplama üretiminde kurutma ve kürleme ile yarı iletken ve ince film üretiminin arkasındaki fırınlama, gazdan arındırma ve tavlama adımlarını kapsar. Donanım her segmentte farklı görünüyor ancak fizik ve satın alma riskleri oldukça benzer.
Pratik sonuç: ısıl işlem bir sıcaklık işi değil, bir tolerans işidir. Bir sürecin kendini tekrarlayıp tekrarlamayacağına dört değişken karar verir: ulaşılabilir tekdüzelik, atmosfer kontrolü, yük geometrisi ile ısı transferi arasındaki uyum ve çalışma sırasında üçünün de geçerli olduğuna dair belgelenmiş kanıt. Yalnızca maksimum sıcaklık yerine bu dört nokta etrafında ekipman seçen alıcılar, pahalı sürprizlerin çoğundan kaçınır.
Termal Proseslere Karar Veren Dört Değişken
Katalog numaralarını karşılaştırmadan önce, bir döngünün sonucunu gerçekte neyin değiştirdiğini ayırmak yardımcı olur. Aşağıdaki dört öğenin her biri, iyi tanımlanmış bir satın alma işlemini geçersiz kılabilir.
Tekdüzelik bandı
Tekdüzelik, tanımlanmış bir çalışma hacmi boyunca bir bant olarak ifade edilir, örneğin /- 3 °C, /- 5 °C veya /- 10 °C. Belirtilen bantı olmayan 300 °C dereceli bir oda, alıcıya neredeyse hiçbir şey söylemez. Bant aynı zamanda yüke de bağlıdır: Boş bir hazne her zaman yüklü olandan daha iyi görünür.
Atmosfer
Hava en ucuz atmosferdir ve kimyasal açıdan en agresif olanıdır. Azot oksidasyonu bastırır, hidrojen ve oluşturan gaz yüzey oksitlerini azaltır ve vakum hem oksijeni hem de yükten kaçan uçucu maddeleri uzaklaştırır. Buna atölyenin rahatlığı değil, malzeme spesifikasyonu karar vermelidir.
Isı transfer geometrisi
Konveksiyon gazın hareket etmesi için alana ihtiyaç duyar, radyasyon elementlerin görüş hattına bağlıdır ve iletim temas basıncına bağlıdır. Verimi artırmak için parçaların daha sıkı istiflenmesi, genellikle etkili süreci ayar noktasının yükseltilmesinden daha fazla değiştirir.
Kanıt ve izlenebilirlik
Denetçiler ve müşteriler; sıcaklık tekdüzeliği araştırmaları, termokupl kalibrasyon kayıtları ve sürekli veri günlükleri talep etmektedir. Kimsenin belgeleyemeyeceği bir süreç, pratik ticari amaçlar açısından kimsenin satamayacağı bir süreçtir.
Ekipmanı Süreçle Eşleştirme
Shanghai Dengsheng Instrument Manufacturing gibi ekipman imalatçıları termal ekipman hattı Kurutma fırınları ve vakum odalarından fırınlara, kuluçka makinelerine ve test odalarına kadar uzanan tüm şirketler, kataloglarını aynı şekilde düzenleme eğilimindedir: yalnızca sıcaklığa göre değil, aileye göre. Aşağıdaki karşılaştırma her ailenin yerini nerede kazandığını özetlemektedir.
Tablo notu: Bu aralıklar başlangıç noktalarıdır, garanti değildir. Gerçek çalışma sınırları, yük kütlesi, yalıtım kalitesi, kontrol ünitesi ayarı ve alıcının tedarikçiden onaylamasını istediği tekdüzelik sınıfına göre değişir.
Vakum, fiziğin neden etiketten daha önemli olduğunun en açık örneğidir. Hazne basıncını düşürmek, suyun ve solventlerin kaynama noktasını düşürür, böylece bir vakumlu kurutucu, atmosferik bir fırının değişmesi için 140 °C'ye ihtiyaç duyacağı 60 °C'deki nemi giderebilir. Aynı ortam aynı zamanda reaktif tozlardaki oksidasyonu durduran ve bakır ve gümüş parçalarda yüzey renginin bozulmasını önleyen oksijeni de uzaklaştırır.
 Zarif Görünüm Esnek ve Kullanışlı Vakumlu Kurutma Fırını Bu ürün, vakum pompasını ve çalışma odasını tek, kompakt bir yapıda verimli bir şekilde entegre eden dikey, yerde duran bir tasarıma sahiptir. Bu ortadan kaldırır... Ürünü Görüntüle →
Takas döngü yapısıdır. Vakumlu kurutma, konveksiyon yoluyla ısı transferini ortadan kaldırır, dolayısıyla ısıtma raflara, radyasyona ve temasa dayanır ve pompa, yağ veya conta değiştirme aralıkları olan bir bakım öğesi haline gelir. Bunu planlayan bir süreç mühendisi hızlı, temiz ve düşük sıcaklıkta bir döngüye sahip olur. Öngörülemeyen pompa aksama süresini devralmayan kişi.
Güvenilirlik çalışması yine farklı bir mantık izliyor. Test odaları, tek bir sıcaklığa göre değil, yeniden üretmeleri gereken stres profiline göre belirlenir ve bu nedenle bir tesis genellikle birkaç oda tipini yan yana çalıştırır. Bu değişkenlerin işi nasıl böldüğüne dair yararlı bir yönlendirme, bu genel bakış bölümünde ele alınmaktadır. çevresel test odası türleri .
Gizli Metrikler: Çevrim Süresi ve Maliyetin Gerçekte Olduğu Yer
Teklif formları bir döngü içindeki zamanın dağılımını nadiren gösterir, ancak bu dağılım işletme maliyetinin çoğunu açıklar. Orta kütleli bir yük için tipik bir konveksiyon döngüsünde, arıza kabaca buna benzer.
Hızlanma
%30
%30
Islatın
%32
%32
Soğutma
%18
%18
Yükleme ve boşaltma
%12
%12
Kayıtlar ve Kalite Güvencesi
%8
%8
Bunu iki sonuç takip ediyor. Birincisi, enerji talebinin zirveye ulaştığı ve daha iyi kapı contalarının, daha kalın yalıtımın ve doğru boyuttaki devridaim fanlarının kendilerini amorti ettiği yerdir. İkincisi, soğutma, genellikle distorsiyonun ve artık gerilimin ortaya çıktığı yerdir; bu nedenle kontrollü soğutma, bir bekleme süresinden ziyade bir süreç parametresidir.
Üçüncü bir ölçüm, ilk denetime kadar görünmez kalır: odanın kurulduğu zamanki gibi olduğunu kanıtlamak için gereken süre. Tekdüzelik araştırmalarını ve kalibrasyon tarihlerini üretim çalışmaları ile aynı sisteme kaydeden tesisler, denetime hazırlanmak için günler yerine saatler harcıyor.
Isıl İşlem Talebi Nasıl Dağıtılıyor?
Sektör sıklıkla tek bir pazarmış gibi tartışılıyor. Uygulamada talep, oldukça farklı özelliklere, hizmet beklentilerine ve uyumluluk yüklerine sahip dört kümede yoğunlaşıyor.
- Metallerin ısıl işlemi ve sinterlenmesi: yaklaşık yüzde 34
- Gıda, ilaç ve sterilizasyon işlemleri: yaklaşık yüzde 27
- Yarı iletken, elektronik ve yeni malzeme işleme: yaklaşık yüzde 21
- Havacılık, otomotiv ve genel güvenilirlik doğrulaması: yaklaşık yüzde 18
Yarı iletken ve yeni malzeme payı, teknik özellikleri en hızlı değiştirendir. Örneğin akü elektrodunun kurutulması, daha düşük oksijen seviyelerine ve daha dar sıcaklık bantlarına doğru ilerledi çünkü artık nem ve yüzey oksidasyonu, hücre performansını düşürüyor. Bu, alıcıları standart bir atölye fırını yerine nitrojenle temizlenmiş veya sınıf 100 temiz kurutma ekipmanına itiyor.
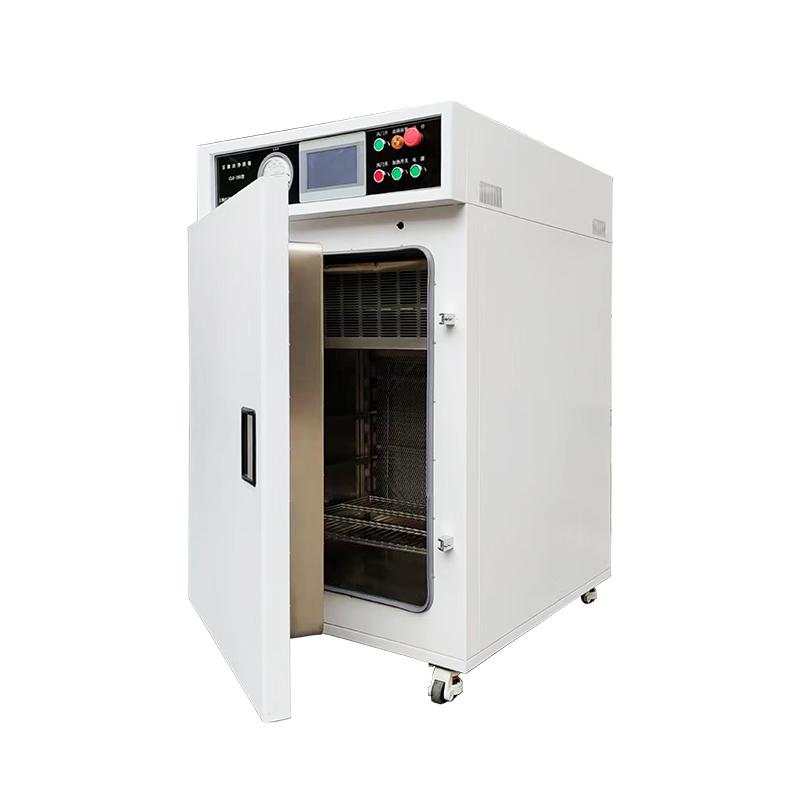 250°C Yüksek Sıcaklığa Dayanıklı Sınıf 100 Temiz Kurutma Fırını Class 100 Temiz Oda Pişirme Fırını veya Class 100 Temiz Oda Kurutma Kabini olarak da bilinen Class 100 Temiz Oda Kurutma Fırını, yüksek... Ürünü Görüntüle →
Gıda ve farmasötik termal prosesler dokümantasyonun diğer ucunda yer alır. Pastörizasyon rejimleri, sterilizasyon öldürücülük değerleri ve kap bütünlüğü kontrollerinin tümü tanımlanmış bir prosedüre göre kaydedilir, böylece ekipman, ısıtma hızının yanı sıra tekrarlanabilirlik ve kayıt kalitesine göre de değerlendirilir.
Pahalı Hataları Önleyen Bir Seçim Sıralaması
Bu sektördeki satın alma sorunlarının çoğu bir sıralama hatasından kaynaklanmaktadır: hazne, süreç penceresi tanımlanmadan önce seçilmektedir. Aşağıdaki sırayla çalışmak kararın sağlam kalmasını sağlar.
1
İşlem penceresini yazın
Hedef sıcaklığı, izin verilen bandı, ıslatma süresini, malzemenin tolere edebileceği maksimum rampa oranını ve atmosferi belirtin. Bant belirlenemiyorsa süreç henüz ekipman satın almaya yetecek kadar iyi tanımlanmamıştır.
2
Hazneyi değil yükü ölçün
Yük kütlesi, raf malzemesi ve istifleme düzeni sistemin ne kadar ısıyı taşıması gerektiğini belirler. Boşken sıcaklığı mükemmel şekilde koruyan bir hazne, içindeki 200 kg çelik nedeniyle birkaç derece yetersiz kalabilir.
3
Atmosferi riskle eşleştirin
Solvent buharları, ince tozlar ve reaktif gazlar muhafaza gereksinimini tamamen değiştirir. Yanıcı konsantrasyonların oluşabileceği yerlerde standart ısıtma ekipmanı, sıcaklık derecesine bakılmaksızın yanlış cevaptır.
4
Belge kapsamını onaylayın
Hangi tekdüzelik sınıfının sertifikalandırılacağını, hangi araştırma yönteminin kullanılacağını ve üniteye hangi kalibrasyon sertifikalarının eşlik edeceğini sorun. Bu cevaplar genellikle fiyat açısından aynı görünen iki teklifi birbirinden ayırır.
5
Geri ödemeyi dürüstçe modelleyin
Açıklayıcı aritmetik: günde iki adet 20 raflık döngü çalıştıran ve raf başına 200 ABD Doları tutarında iş yapan bir oda, günlük 8.000 ABD Doları tutarında iş yapmaktadır. Hurdanın yüzde bir oranında kesilmesi, günde kabaca 80 ABD Doları, yani 250 günlük bir yılda yaklaşık 20.000 ABD Doları serbest bırakıyor; bu da sıklıkla daha sıkı, daha iyi belgelenmiş bir birimin fiyat primini aşıyor.
Sınıflandırılmış alanlardaki solvent içeren yükler için muhafaza, fan, kontrol ünitesi ve kabloların tümü aynı koruma standardını karşılamalıdır. Derecelendirilmiş bir bileşeni standart bir odaya bölmek yaygın ve maliyetli bir kısayoldur.
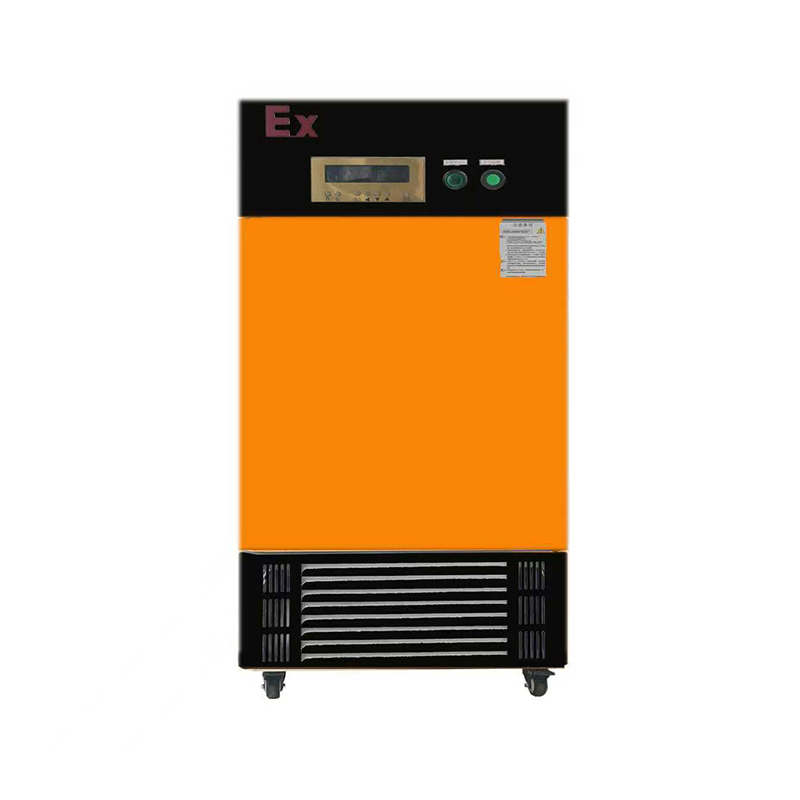 Patlamaya dayanıklı Yüksek ve Düşük Sıcaklık ve Nem Test Odası Patlamaya dayanıklı yüksek ve düşük sıcaklık test odası, modern endüstriyel güvenlik ve hassas testler için kritik bir ekipman parçasıdır. Çok katmanlı aktif... Ürünü Görüntüle →
Bakım ve Uyumluluk: Gösterişsiz Kısım
Bir termal süreç sessizce bozulur. Hiçbir şey doğrudan başarısız olmaz; bant, bir parti spesifikasyon dışına çıkana kadar yılda bir veya iki derece genişler. Planlı bakım, prosesi devreye alma sırasında tanımlanan pencere içinde tutan şeydir.
- Geçerli standart veya müşteri gereksinimlerinin belirlediği aralıklarda ve izolasyon, fanlar veya kapı donanımında herhangi bir değişiklik sonrasında sıcaklık düzgünlüğü araştırmasını tekrarlayın.
- Belgelenmiş bir programa göre kontrolü yeniden kalibre edin ve termokuplları araştırın; Sürüklenen sensörler bandın genişlemesinin en yaygın nedenidir.
- Kapı contalarını ve contalarını arıza durumunda değil, uygun durumda değiştirin. Sızdırmazlık elemanı sıkıştırmasının kontrol edilmesi ucuz, göz ardı edilmesi ise pahalıdır.
- Vakum pompalarına, filtrelere ve üfleyicilere saatlik aralıklarla bakım yapın ve süreç geçmişinin bir parçası olarak yağ değişikliklerini kaydedin.
- Denetçilerin yardım almadan takip edebileceği sürekli sıcaklık kayıtlarını, kalibrasyon sertifikalarını ve bakım günlüklerini tek bir arşivde tutun.
Üretim tesisleri için kalite sistemi tüm bunların omurgasıdır. Kendi test laboratuvarı ile ISO 9001 kapsamında çalışan bir tesis normalde sevkiyattan önce tekdüzelik araştırmaları ve kabul testleri gerçekleştirebilir; bu da odanın doğrulanmamış bir bantla gelmesi riskini azaltır. Tedarikçiye doğrudan hangi testlerin kurum içinde yapıldığını, hangi enstrümantasyonun kullanıldığını ve bu kayıtların üniteyle birlikte taşınıp taşınmadığını sormak faydalı olacaktır.
Patlamaya karşı korumalı kurulumlar ikinci bir katman ekler: muhafaza bütünlüğü, temizleme sistemleri, kilitleme mantığı ve kablo rakorlarının tümü periyodik inceleme gerektirir ve sahada yapılan herhangi bir değişiklik orijinal sertifikayı geçersiz kılabilir. Bu sertifikasyona, sürdürülmesi gereken bir koşul olarak değil, ekipmanın kalıcı bir özelliği olarak bakmak, denetimde başarısız olmanın güvenilir bir yoludur.
Isıl işlem endüstrisi hassasiyeti belirli bir şekilde ödüllendirir. İki tesis teknik olarak benzer hazneler satın alabilir ve sonuçta tamamen farklı verimler elde edebilir, çünkü biri satın almadan önce proses penceresini tanımlamış, diğeri ise ekipmanın bunu tanımlamasını beklemiştir. İşlem sırası broşürden daha önemlidir.
Gerçekte tutabileceğiniz toleransla başlayın, malzemenin gerektirdiği atmosferi ve ısı transfer yöntemini seçin, sürecin ürettiği her şeyi belgeleyin ve sistemi bir yardımcı programdan ziyade bir süreç varlığı olarak sürdürün. Bu yaklaşım, bir fırının, bir fırının veya bir test odasının, kurulumdan beş yıl sonra satın alındığı işi yapmasını sağlar; sonuçta önemli olan tek performans rakamı budur.
Mesaj Gönder
Önerilen Ürünler
Ünlü işletmelerin sağladığı ürünler, kullanıcılar tarafından derinden güvenilmektedir.


- İLETİŞİM
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- ÜRÜN
-
- Kurutma Fırını Serisi
- Vakum Kutusu Serisi
- Patlamaya dayanıklı Seri
- Yüksek Sıcaklık Fırın Serisi
- Kuluçka Serisi
- Test Odası Serisi
- Diğer Seriler
- Cebri Hava Kurutma Fırını
- Direnç Fırını
- Vakum Tüplü Fırın
- Kalıp Kuluçka Makinesi
- Vakum Atmosfer Fırını
- Biyokimyasal İnkübatör
- Karbon Dioksit İnkübatörü
- Patlamaya Dayanıklı Vakumlu Kurutma Fırını
- Yüksek ve Düşük Sıcaklık Test Odası
- MOBİL
Telif hakkı ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Tüm Hakları Saklıdır. Laboratuvar Ekipmanı Üreticileri

 Başa Dön
