


Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Tuz Banyosu Isıl İşlemi: Proses, Tuz Çeşitleri, Maliyet ve Güvenlik Sınırları
Tuz Banyosu Isıl İşlemi: Proses, Tuz Çeşitleri, Maliyet ve Güvenlik Sınırları
Tarih:Sep 21, 2026
1.050 °C'de, erimiş tuza batırılan A2 takım uçlarından oluşan bir raf, yaklaşık 60 ila 90 saniyede ostenitleme sıcaklığına ulaşır. Soğuk duvarlı vakum fırınındaki aynı rafın 35 ila 45 dakikaya ihtiyacı vardır. Bu boşluk bir planlama detayı değil. Östenit tane boyutunu, söndürme başlamadan önce parçaya zaten kilitlenmiş olan distorsiyonu ve gelecek ayın hurda raporunda görünen düzeltme işçiliğini ayarlar.
Tuz banyosu ısıl işlemi, çeliği sıcaklığa getirmenin ve eşit şekilde tutmanın en hızlı ticari yoludur. Kesitler ince olduğunda veya geometri karmaşık olduğunda, distorsiyonun bir inçin birkaç binde biri düzeyinde kalması gerektiğinde veya prosesin martemperleme, ostemperleme veya nitrürleme ve karbonlama tuzu gibi izotermal bir tutuşa ihtiyaç duyduğu durumlarda yerini alır. Parçaların kalın olması, yıllık tonajın düşük olması veya sahadaki hiç kimsenin tuz kimyası, duman tahliyesi ve atık bertarafına sahip olmak istememesi yanlış bir satın almadır. Buna üç rakam karar verir: minimum profil kalınlığı, yıllık tonaj ve mevcut hurda veya düzeltme oranı.
Aşağıda sürecin arkasındaki ısı transferi, tuz aileleri ve bunların sıcaklık pencereleri, vakum ve atmosfer fırınlarıyla yan yana karşılaştırma, hiçbir zaman fiyat teklifinde yer almayan gizli maliyetler ve banyoyu canlı tutan bakım rutini yer almaktadır.
Erimiş Tuz Banyosunun İçinde Ne Olur?
Tuz banyosu, ısıyı doğrudan sıvı teması yoluyla iş parçasına aktaran, genellikle nitrat, nitrit, klorür veya siyanür bazlı bir karışımdan oluşan ısıtılmış bir erimiş tuz kabıdır. Parça asla sıcaklıktaki havaya maruz kalmadığından, yüzeyde kireçlenme, dekarbürizasyon ve dengelenecek koruyucu atmosfer yoktur.
Isı transferi fırınla değil parçayla sınırlıdır
Erimiş tuz, büyük hacimsel ısı kapasitesiyle birlikte 1,8 ila 2,0 g/cm3 civarında bir yoğunlukta bulunur, dolayısıyla banyo, bir hava akışından ziyade bir termal rezervuar gibi davranır. Çeliğe karşı konvektif katsayısı, dolaşımlı atmosfer fırınınınkinden bir ila iki kat daha yüksektir. Parçanın yüzeyi banyo sıcaklığına hemen hemen ulaşır ve kalan süre kesitten iletimle ayarlanır. Vakumda 40 dakikaya ihtiyaç duyan 25 mm'lik bir bölümün tuzda 3 ila 4 dakikaya ihtiyacı olabilir.
- Sıcaklık eşitliği: çalkalamayla, iyi korunan bir banyo, yükü kabaca ±3 ila ±5 °C arasında tutar; bu da sıkı östenitleme pencerelerini ve tekrarlanabilir kasa derinliklerini destekler.
- Oksidasyon veya dekarbürizasyon yok: sıvı havayı dışarıda bırakır, böylece işlenmiş yüzeyler banyoyu temiz ve bir sonraki operasyona hazır bırakır.
- İzotermal bekletme: 200 ila 350 °C'deki ikinci bir banyo, dönüşüm bir sıcaklıkta tamamlanana kadar martemperlemeye veya östemperlemeye izin verir.
- Yüzer destek: Sıvı parçayı taşır ve yerçekiminin uzun veya ince bileşenlerde neden olduğu sarkmayı azaltır.
Tuz kimyasının sıcaklık penceresiyle eşleştirilmesi
Tablo 1: Endüstriyel ısıl işlemde kullanılan, çalışma sıcaklığına göre gruplandırılmış tuz aileleri.
Tuz seçimi birbirinin yerine kullanılamaz. Nitrat ve nitrit tuzları yaklaşık 600 °C'nin üzerinde ayrışır ve belirli metaller ve organiklerle şiddetli reaksiyona girebilir; klorür tuzları nemi emer ve yavaş yavaş başlatılmalıdır; siyanür içeren tuzlar özel havalandırma, ayrı aletler ve kontrollü atık arıtma gerektirir. Yanlış tuzun yanlış sıcaklıkta çalıştırılması bir kalite sorunu değil, bir güvenlik olayıdır.
Tuz Banyosu, Vakum ve Atmosfer: Pratik Bir Karşılaştırma
Tablo 2: 25 mm'lik bir kesit için tipik endüstriyel aralıklar; Kesin değerler alaşıma, yüklemeye ve ekipmanın durumuna bağlıdır.
Desen tutarlı. Tuz, hız, tekdüzelik ve distorsiyon kontrolü açısından kazanırken, kimya yönetimi ve atık yönetimi konusunda kaybeder. Vakum, kalın, yüksek değerli parçalarda temizlik açısından kazanır ancak yavaş ısınır. Atmosfer fırınları ortada yer alır ve hafif yüzey oksidasyonunun tolere edilebildiği büyük hacimlerin temperlenmesi veya tavlanması için en ucuz yol olmaya devam eder.
Gizli Metrikler: Isınma, Sürtünme ve Kimya Kayması
1.0
Tuz banyosu
3.0
Akışkan yatak
5.0
Atmosfer
8.0
Vakum
Şekil 1: 25 mm'lik bir kesit için bağıl ısınma süresi indeksi, tuz banyosu = 1,0.
Isınma süresi görünür ölçüdür. Sürükleme en pahalı olanıdır. Banyodan çıkan her parça, yüzeyinde, genellikle birkaç gramdan birkaç on grama kadar tuz taşır ve bu tuz, durulama suyuna, söndürme tankına veya zemine karışır. Bir yıl boyunca sürükleme, genellikle bütçedeki en büyük tuz tüketim satırıdır, buharlaşma kayıplarından daha büyüktür ve parça karmaşıklığıyla birlikte sessizce büyür.
Banyo kimyası da sürükleniyor. Nitrat banyoları eskidikçe karbonat biriktirir, bu da erime noktasını yükseltir ve kullanılabilir üst sıcaklığı düşürür. Klorür banyoları, ısıtma elemanlarını yalıtan ve sıcaklık katmanlaşması yaratan oksitleri ve çamuru toplar. Çoğu mağaza banyoyu haftada bir veya iki haftada bir analiz eder ve çamuru aylık olarak boşaltır; Bu rutini atlamak, başarısız bir parça olarak ortaya çıkmadan çok önce düzensiz vaka derinliği olarak ortaya çıkıyor.
Tuz Banyolarının Hala Belirtildiği Yerler
Alet ve kalıp: %34
Havacılık bileşenleri: %22
Otomotiv güç aktarma organları: %18
Tıbbi aletler: %12
Enerji ve ağır ekipman: %8
Diğer: %6
Şekil 2: Erimiş tuz prosesi kullanımının nihai pazarlar arasındaki yaklaşık dağılımı.
Dağılım, distorsiyon ve kesit kalınlığı birlikte ele alındığında anlamlı olur. Takım ve kalıp işi, düzeltmenin pahalı olduğu ince, yüksek sertlikteki bölümleri içerir. Havacılık ve otomotiv parçaları sıkı boyut toleranslarına ve belgelenmiş proses pencerelerine sahiptir. Tıp ve enerji uygulamalarında tuz esas olarak sıvı nitrürleme için kullanılır; burada banyo yalnızca bir ısıtma ortamı olmaktan ziyade yüzey sertleştirme ortamı olarak da kullanılabilir.
Geri Ödeme, Seçim ve Beş Adımlı Satın Alma Süreci
Tuz hattı, hurdanın azaltılması ve çevrim süresi sayesinde karşılığını verir. Eğer bir atölye bugün uzun şaftlarının %5'ini düzleştiriyor ve bunu izotermal tuz işlemiyle %1'in altına çekiyorsa, tasarruf genellikle 18 ila 30 ay içinde nitrat banyosunu kapsıyor. Bozulma bir sorun değilse ve bölümler kalınsa tuz nadiren karşılığını verir.
- Önce sıcaklık penceresini düzeltin. Östenitleme, östemperleme veya nitrürleme sıcaklığının ve bekletme süresinin tam olarak belirlenmesi; bu, herhangi bir ekipmanın teklif edilmesinden önce tuz ailesini daraltır.
- Tuzu eşleştirin, ardından tencereyi boyutlandırın. Kap boyutu ortalama yükü değil en büyük yükü takip eder. Banyo kütlesinin kabaca %30 ila 40'ının üzerinde parçalar halinde yüklemek, sıcaklıkta düşüşe neden olacak ve döngüyü tahmin edilemeyecek şekilde uzatacaktır.
- Çalkalamaya ve ikinci banyoya karar verin. Karıştırma ±3 ila ±5 °C homojenlik sağlar; ikinci, daha küçük bir banyo, martemperleme ve ostemperlemeyi mümkün kılan şeydir.
- Ön ısıtma ve durulama sonrası ekipmanı planlayın. Parçalardaki nem, sıcak banyoda şiddetli sıçramaya neden olur ve kalan tuz, kör deliklerden ve dişlerden durulanıp kurutulmalıdır.
- Atık akışının bütçesini ilk günden itibaren belirleyin. Siyanür içeren tuz atıkları belediyenin arıtma tesisine gidemez; Alkali klorlama veya lisanslı imha tek seferlik bir proje değil, tekrar eden bir maliyettir.
Kimya yükünün buna değmeyeceğine karar veren mağazalar için kanıtlanmış kontrollü atmosferli bir rota yüksek sıcaklık fırın serisi ekipman, erimiş tuz envanteri veya atık izni olmadan temperleme, ön ısıtma ve birçok yüzey sertleştirme adımını kapsar.
 Zamanlayıcı fonksiyonu Vakum Atmosfer Fırını Vakum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Ürünü Görüntüle →
Bakım, Güvenlik ve Uyumluluk
Rutin banyo bakımı
- Tuz kimyasını haftalık olarak analiz edin: nitrat banyolarındaki karbonat içeriği, nitrürleme tuzlarındaki siyanat içeriği ve klorürlerdeki nem.
- Çamur ve cürufları ısıtma elemanlarına ulaşmadan önce temizleyin ve tuz ekleme ve boşaltma tarihlerine ilişkin yazılı bir kayıt tutun.
- Çalışan bir banyoya asla soğuk tuz veya ıslak aletler eklemeyin; Kenardan yavaşça şarj edin ve parçaları yüklemeden önce eriyiğin yeniden dengelenmesine izin verin.
- Enerji kaybını azaltmak ve gece boyunca nem emilimini sınırlamak için boştayken banyoyu kapatın.
Banyodan önce ve sonra parçaların kurutulması
Nem, tuz banyosu patlamasının en yaygın nedenidir. Kör bir delikte veya dişli delikte sıkışan su, anında 500 °C'de buhara dönüşür ve tuzu kaptan dışarı atar; aynı durum ıslak armatürler, nemli termokupllar ve nemli bir odaya getirilen soğuk parçalar için de geçerlidir. Yüksek hassasiyetli bir kurutma fırını bu adım için standart araçtır ve parçaları ölçülebilir nem kalmayıncaya kadar 120 ila 150 °C'de tutar.
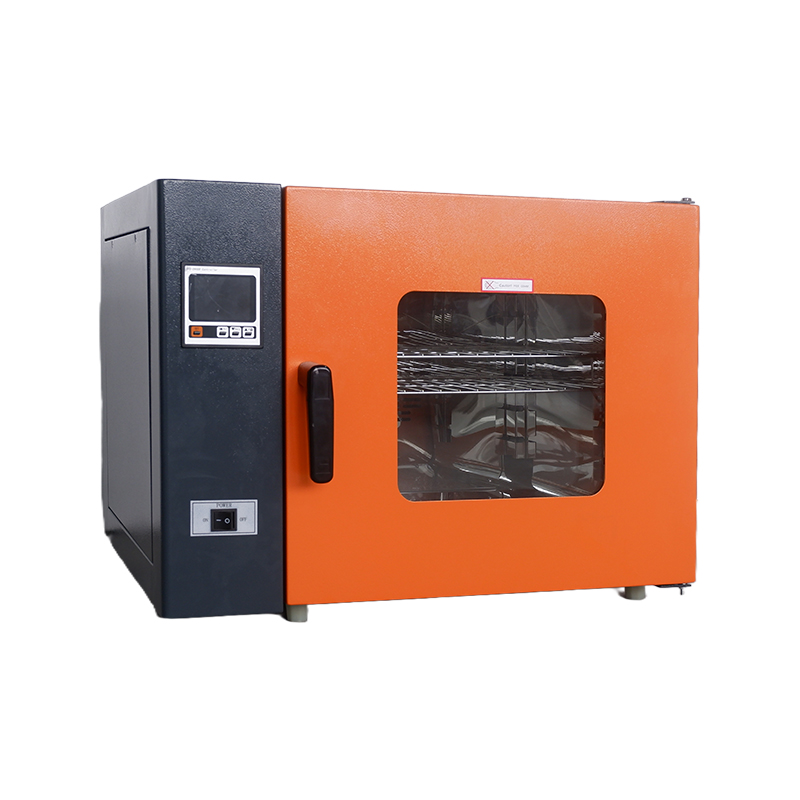 200°C Yüksek Güvenilirlik Yüksek Hassasiyetli Kurutma Fırını Hassas ısıl işlem ekipmanları olarak hassas kurutma fırınları, modern endüstriyel ve bilimsel araştırma sistemlerinde vazgeçilmez temel ekipmanlardır. Onların temel prensibi... Ürünü Görüntüle →
İşlemden sonra parçalar banyodan tuzla kaplanmış olarak ayrılır. Ilık suyla durulama çoğunu giderir; geri kalanı boşluklarda ve ipliklerde gizlenir. Vakumlu kurutma fırını, düşük sıcaklıkta kalan nemi dışarı çekerek ani korozyonu önler ve işlenmiş yüzeylerde kalan tuzun yeniden nemlenmesini önler.
 Zarif Görünüm Esnek ve Kullanışlı Vakumlu Kurutma Fırını Bu ürün, vakum pompasını ve çalışma odasını tek, kompakt bir yapıda verimli bir şekilde entegre eden dikey, yerde duran bir tasarıma sahiptir. Bu ortadan kaldırır... Ürünü Görüntüle →
Uyumluluk ve dokümantasyon
Tuz fırınları diğer ısıl işlem ekipmanlarıyla aynı pirometri ve kalite çerçevelerine tabidir: havacılık ve uzay için AMS 2750, otomotiv için CQI-9, özel işlemler için NADCAP ve genel kalite yönetimi için ISO 9001. Üç ayda bir sıcaklık tekdüzeliği araştırmaları ve kontrol ve kayıt cihazları üzerinde aylık kontrollerin yanı sıra nitrat veya siyanür içeren malzemeler için duman tahliye kayıtları ve atık bildirimlerini bekleyin. Güvenlik dereceli ekipmanı yalnızca fiyatına göre satın alan mağazalar genellikle gerçek maliyeti daha sonra keşfeder; aynı model, koruyucu donanımın her kategorisinde görülür; Tehlikeli alanlar için patlamaya dayanıklı ekipmanlar .
Tuz banyosu ısıl işlemi genel bir çözüm değil, odaklanmış bir araçtır. Hiçbir gaz ocağının karşılayamayacağı ısıtma hızları, tekdüzelik ve izotermal kontrol sağlar ve bunun karşılığında disiplinli tuz kimyası, nem kontrolü, havalandırma ve atık planı ister. Parçalarınız inceyse, distorsiyon hedefleriniz sıkıysa ve hacimleriniz kimyaya uygunsa, süreç onlarca yıl boyunca zemindeki yerini koruyacaktır. Aksi takdirde, uygun boyuttaki bir vakum veya atmosfer sisteminin çalıştırılması daha ucuz olacak ve bir sonraki vardiyaya devredilmesi çok daha kolay olacaktır. Satın alma fiyatına göre değil, önünüzdeki kesit kalınlığına ve hurda oranına göre karar verin.
Mesaj Gönder
Önerilen Ürünler
Ünlü işletmelerin sağladığı ürünler, kullanıcılar tarafından derinden güvenilmektedir.


- İLETİŞİM
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- ÜRÜN
-
- Kurutma Fırını Serisi
- Vakum Kutusu Serisi
- Patlamaya dayanıklı Seri
- Yüksek Sıcaklık Fırın Serisi
- Kuluçka Serisi
- Test Odası Serisi
- Diğer Seriler
- Cebri Hava Kurutma Fırını
- Direnç Fırını
- Vakum Tüplü Fırın
- Kalıp Kuluçka Makinesi
- Vakum Atmosfer Fırını
- Biyokimyasal İnkübatör
- Karbon Dioksit İnkübatörü
- Patlamaya Dayanıklı Vakumlu Kurutma Fırını
- Yüksek ve Düşük Sıcaklık Test Odası
- MOBİL
Telif hakkı ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Tüm Hakları Saklıdır. Laboratuvar Ekipmanı Üreticileri

 Başa Dön
